

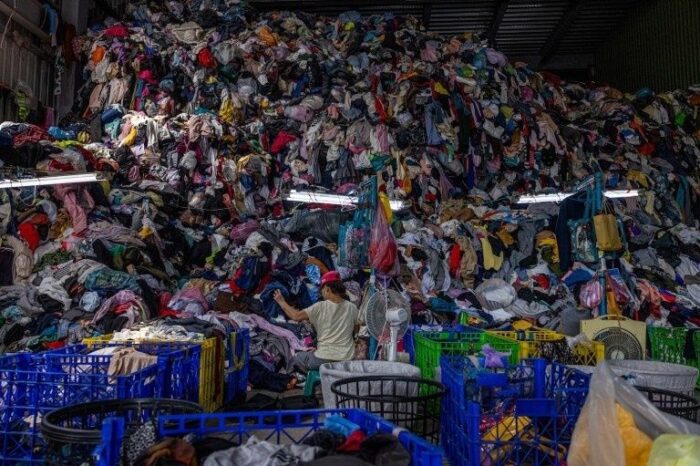
Der Mythos der geschlossenen Faserkreisläufe
Die textile Kreislaufwirtschaft klingt in vielen Nachhaltigkeitsversprechen bereits wie ein gelöstes Infrastrukturproblem: Alttextilien werden gesammelt, Fasern zurückgewonnen und anschließend wieder zu gleichwertigen Kleidungsstücken verarbeitet. Die chemisch-physikalische Realität ist deutlich anspruchsvoller. Zwischen Sammlung und neuer Faser liegen Sortierung, Entfärbung, Fremdstoffabtrennung, Polymer- oder Zelluloseaufbereitung und eine Prozesskette, die bei jeder Verunreinigung an Qualität und Wirtschaftlichkeit verliert. „Recycelbar“ beschreibt deshalb häufig nur eine theoretische technische Möglichkeit, nicht einen stabilen industriellen Kreislauf.
Besonders deutlich zeigt sich diese Lücke bei Polybaumwolle, also Geweben aus Baumwolle und Polyethylenterephthalat, kurz PET. Die Mischung ist im Massenmarkt erfolgreich, weil sie Tragekomfort, Formstabilität, Pflegeleichtigkeit und niedrige Kosten verbindet. Genau diese Kombination wird am Lebensende zum Systemproblem. Baumwolle ist eine zellulosische Naturfaser, Polyester ein petrochemisch erzeugtes Polymer. Ein Recyclingprozess muss beide Bestandteile entweder sauber trennen oder gemeinsam so behandeln, dass zwei wiederverwendbare Materialströme entstehen. Solange geeignete thermochemische Verfahren nicht ausreichend skaliert sind, bleibt Polybaumwolle daher das Nadelöhr zwischen Sammlung und echtem Faser-zu-Faser-Recycling.
Das thermodynamische Dilemma der Faserseparierung
Baumwolle besteht im Wesentlichen aus Cellulose, einem natürlichen Polymer aus miteinander verknüpften Glucoseeinheiten. PET besitzt dagegen eine Polyesterstruktur aus Ethylenglykol und Terephthalsäure beziehungsweise deren Derivaten. Diese Werkstoffe reagieren auf Wärme, Lösungsmittel und chemische Reagenzien nach unterschiedlichen Gesetzmäßigkeiten. Baumwolle schmilzt nicht wie ein Thermoplast, sondern zersetzt sich bei hoher thermischer Belastung. PET kann geschmolzen und unter geeigneten Bedingungen depolymerisiert werden, verliert aber ebenfalls durch zu hohe Temperaturen oder lange Verweilzeiten an Qualität.
Das erzeugt ein enges Prozessfenster. Ein Verfahren, das PET selektiv aufschließt, darf die Cellulose nicht verkohlen, verkürzen oder mit Reaktionsprodukten kontaminieren. Ein Lösungsmittel, das Cellulose quellen oder lösen kann, muss PET entweder unverändert lassen oder kontrolliert in seine Grundbausteine zerlegen. Hinzu kommt die Reaktionskinetik: Temperatur, Druck, Wassergehalt, pH-Wert, Katalysator und Verweilzeit beeinflussen die Ausbeute. Kleine Schwankungen in der Materialzusammensetzung können deshalb große Auswirkungen auf die Reinheit der zurückgewonnenen Monomere und Zellstofffraktionen haben.
In der Praxis kommt kein sauberes Zweikomponentensystem in die Anlage. Farbstoffe, Beschichtungen, Ausrüstungen, Drucke, Nähgarne, Reißverschlüsse und Knöpfe verändern die Stoffbilanz. Elastan ist besonders problematisch, weil schon geringe Anteile den Schmelzfluss, die Löslichkeit und die mechanischen Eigenschaften der Zielprodukte beeinflussen können. Auch Flammschutzmittel, wasserabweisende Ausrüstungen oder antimikrobielle Behandlungen können in Prozesswasser und Reststoffströme gelangen.
- Materialchemie: Cellulose und PET benötigen unterschiedliche Aufschluss- und Reinigungsstrategien.
- Produktkomplexität: Farbstoffe, Elastan und Beschichtungen erhöhen den Reinigungsaufwand und senken die Ausbeute.
- Prozessstabilität: Schwankende Mischungsverhältnisse erschweren die kontinuierliche Fahrweise industrieller Anlagen.
- Wirtschaftlichkeit: Jede zusätzliche Trenn- und Reinigungstufe erhöht Energiebedarf, Investitionskosten und Reststoffmengen.
Dass diese Aufgabe nicht mit einem einzelnen Labortrick gelöst werden kann, zeigt die europäische Forschungsförderung. Die Initiative Advancing recycling technologies for mixed post-consumer textiles waste from blended products richtet sich ausdrücklich auf gemischte Post-Consumer-Ströme, verbesserte Sortierung und skalierbare Faser-zu-Faser-Verfahren. Entscheidend ist dabei die Systemperspektive: Nicht nur die Reaktion, sondern auch Charakterisierung, Sammlung, Aufbereitung und Markteinbindung müssen zusammen funktionieren.
Mechanisches Reißverfahren versus thermochemische Depolymerisation
Mechanisches Recycling ist der naheliegende erste Schritt. Textilien werden sortiert, zerkleinert, geöffnet und zu einem Faserflor verarbeitet. Das Verfahren benötigt im Vergleich zu chemischen Routen weniger Reagenzien und ist für bestimmte homogene Stoffströme energetisch vorteilhaft. Es stößt jedoch bei Baumwolle an eine physikalische Grenze: Beim Reißen werden die Fasern gekürzt und beschädigt. Das zurückgewonnene Material eignet sich dann häufig für Wischtextilien, Dämmstoffe, Vliesstoffe oder Garne mit hohem Anteil an Primärfasern, aber nicht ohne Weiteres für hochwertige Hemden oder Bettwäsche.
Chemische Verfahren setzen an einer anderen Stelle an. Bei der Depolymerisation wird PET in verwertbare Grundbausteine wie Terephthalat- oder BHET-Fraktionen zerlegt. Hydrolyse, Glykolyse und methanolytische Verfahren unterscheiden sich hinsichtlich Reagenzien, Temperatur, Druck und Reinigungsstrategie. Parallel kann die Baumwollfraktion als gereinigte Cellulose oder Zellstoff gewonnen werden. Solventbasierte Verfahren verfolgen wiederum das Ziel, einen Bestandteil selektiv zu lösen und den anderen abzutrennen. Dadurch bleibt grundsätzlich die Möglichkeit erhalten, neue Fasern mit Eigenschaften nahe am Ausgangsmaterial herzustellen.
Industrielle Demonstrationen zeigen, dass einzelne Bausteine der Lösung existieren. IFPEN, AXENS und JEPLAN meldeten einen semi-industriellen Polyesterprozess, bei dem mehrere Dutzend Tonnen postverbraucherhaltiger Textilien verarbeitet und zu BHET umgesetzt wurden. Die Demonstrationsanlage in Japan verfügt laut Projektangaben über eine Kapazität von 1.000 Tonnen pro Jahr. Das ist ein relevanter Skalierungsschritt, aber noch keine Antwort auf die gesamte Polybaumwollfrage: Polyesterreiche Ströme sind wesentlich einfacher als stark schwankende Mischgewebe mit vielen Störstoffen.
| Kriterium | Mechanisches Reißen | Thermochemische Depolymerisation |
|---|---|---|
| Durchsatz | Heute vergleichsweise etabliert, abhängig von Sortierung und Faserqualität | Skalierung durch Reaktoren, Reinigung und Materialversorgung begrenzt |
| Faserreinheit | Begrenzt durch Mischungen, Faserverkürzung und Reststoffe | Potenzial für hohe Polymer- und Zellulosereinheit |
| Energiebilanz | Meist günstiger bei geeigneten homogenen Strömen | Höherer Bedarf für Reaktion, Trennung, Verdampfung und Reinigung |
| Reststoffströme | Fremdfasern und Beschichtungen verbleiben häufig im Output | Reaktionsrückstände, Lösungsmittel, Farbstoffe und nicht verwertbare Komponenten |
| Produktqualität | Oft Downcycling oder Mischung mit Primärfasern | Bei ausreichender Reinheit potenziell neue Fasern in hoher Qualität |
Ein robustes System wird deshalb nicht mechanische und chemische Verfahren gegeneinander ausspielen. Mechanische Prozesse sollten dort eingesetzt werden, wo sie mit geringem Aufwand brauchbare Fasern liefern. Depolymerisation ist für komplexere oder qualitätskritische Ströme notwendig, aber nur dann sinnvoll, wenn Sortierung, Prozesswasserführung und Abnehmer für die Produkte gesichert sind. Diese Kombination bringt Ordnung in ein bislang fragmentiertes Prozessdesign.
Die Skalierungsrealität für das Jahr 2026
Im Jahr 2026 befindet sich das textile Chemikalienrecycling zwischen überzeugenden Demonstrationen und einem noch fragilen kommerziellen Markt. Circ arbeitet an Verfahren zur Rückgewinnung von Polyester und Cellulose aus Polybaumwolle und baut Partnerschaften mit Faserherstellern auf. Renewcell steht als Beispiel für die schwierige Finanzierung großer Zelluloseanlagen und für die Abhängigkeit von stabilen Abnahmeverträgen, ausreichender Feedstock-Qualität und konkurrenzfähigen Preisen. IFPEN, AXENS und JEPLAN zeigen mit ihrer Polyesterroute, wie ein bestehender PET-Technologiepfad auf Textilien übertragen werden kann. Doch eine semi-industrielle Anlage ist noch kein flächendeckendes europäisches Netzwerk.
Der wirtschaftliche Kernkonflikt ist hart und einfach: Virgin-Polyester ist billig, standardisiert und weltweit verfügbar. Eine chemische Recyclinganlage muss dagegen hohe Investitionen in Reaktoren, Trenntechnik, Destillation, Kristallisation, Trocknung, Abwasserbehandlung und Qualitätssicherung finanzieren. Zusätzlich schwankt der Input. Wenn eine Anlage nur mit gut sortierten, polyesterreichen Textilien stabil läuft, ist ihr Wettbewerbsvorteil gegenüber Primärmaterialien begrenzt. Bei stärker kontaminierten Mischungen steigen zwar die Relevanz und potenzielle Marge, zugleich aber auch der technische Aufwand.
Auf der Rohstoffseite wächst der Druck. Eine europäische Lebenszyklusanalyse erwartet, dass die Menge separat erfasster Alttextilien bis 2030 auf etwa 8,5 bis 9 Millionen Tonnen pro Jahr steigen könnte. Das bedeutet jedoch nicht automatisch, dass ausreichend recyclingfähiges Material verfügbar ist. Mit der getrennten Sammlung gelangen auch stärker beschädigte und zuvor im Restmüll entsorgte Textilien in die Systeme. Gleichzeitig sinkt der Anteil hochwertiger Secondhand-Ware. Die detaillierte Einordnung der Mengenströme und Umweltwirkungen findet sich in der Analyse auf circulareconomy.europa.eu.
- Sortierung: Nahinfrarot- und Sensorsysteme müssen Faserarten, Mischungsverhältnisse, Farben und Fremdteile zuverlässig erkennen.
- Logistik: Sammlung, Bündelung und regionale Vorbehandlung müssen konstante Inputqualitäten liefern.
- Abnahme: Rezyklate benötigen verbindliche Abnehmer aus Garnherstellung, Vliesstoffproduktion und Markenindustrie.
- Finanzierung: Öffentliche Förderung allein reicht nicht; langfristige EPR-Beiträge und Investitionsmodelle sind erforderlich.
Die Umweltbilanz bleibt differenziert. Wiederverwendung ist in vielen Fällen besser als Recycling, sofern sie tatsächlich neue Produktion ersetzt. Recycling beginnt dort, wo ein Kleidungsstück nicht mehr tragbar ist oder keine realistische Wiederverwendung findet. Eine belastbare Kreislaufstrategie muss deshalb zuerst Wiederverwendung priorisieren und anschließend die nicht wiederverwendbaren Ströme möglichst hochwertig aufbereiten. Chemische Recyclingkapazität ist kein Freibrief für Überproduktion.
Konstruktive Kompromisse für Produktdesign und Faserreinheit
Design for Recycling bedeutet nicht, jede funktionale Mischung sofort zu verbieten. Monomaterialien vereinfachen Sortierung und Verarbeitung, können aber bei bestimmten Anwendungen Nachteile bei Abriebfestigkeit, Feuchtigkeitsmanagement, Griff oder Formstabilität haben. Polybaumwolle erfüllt in Arbeitskleidung, Hoteltextilien und preisgünstiger Alltagsbekleidung oft einen nachvollziehbaren funktionalen Zweck. Die technische Aufgabe lautet daher nicht, jede Mischung pauschal zu ersetzen, sondern Materialsysteme so zu entwerfen, dass ihre Vorteile und ihr späterer Aufschluss zusammenpassen.
Für Einkäufer und Faserentwickler sind klare Schwellenwerte wichtiger als allgemeine Nachhaltigkeitsversprechen. Ein geringer Elastananteil kann in manchen Anlagen tolerierbar sein, während ein anderer Prozess bereits bei kleineren Fremdfaseranteilen instabil wird. Entscheidend sind deshalb standardisierte Spezifikationen für Mischungsverhältnis, Farbstoffklasse, Ausrüstung, Nahtmaterial und Zubehör. Ohne diese Daten bleibt die Sortieranlage blind und die Depolymerisationsanlage muss mit Sicherheitsmargen arbeiten, die Kosten und Reststoffe erhöhen.
- Materialarchitektur festlegen: Monomaterialien bevorzugen, wenn die Produktfunktion dadurch nicht unverhältnismäßig leidet.
- Fremdstoffe begrenzen: Elastan, Beschichtungen, Drucke und schwer lösbare Zubehörteile über definierte Toleranzgrenzen steuern.
- Produktdaten erfassen: Faserzusammensetzung, Farbstoffe und Ausrüstungen digital dokumentieren, damit Sortierer und Recycler verwertbare Informationen erhalten.
- Recyclingroute validieren: Vor der Serienfreigabe prüfen, ob das konkrete Material in einem realen oder realistisch skalierten Verfahren verarbeitet werden kann.
- Abnahme sichern: Rezyklatqualität, Preisformel und Mindestmengen mit Spinnern, Faserherstellern und Marken vertraglich absichern.
Regulatorische Instrumente können diese Architektur vom freiwilligen Pilotprojekt zum Marktstandard machen. Erweiterte Herstellerverantwortung, Ökodesign-Vorgaben, Mindestquoten für Rezyklate und Gebühren, die schwer recycelbare Produkte stärker belasten, verschieben die Kosten an den Ort ihrer Entstehung. Digitale Produktpässe können dabei Materialdaten, Reparaturinformationen und Recyclinghinweise zugänglich machen. Sie ersetzen keine Sortiertechnik, reduzieren aber die Unsicherheit in der Vorbehandlung.
Die von NABU beauftragte Öko-Institut-Studie betont, dass hochwertige Recyclingwege ohne rechtlichen Rahmen finanziell kaum tragfähig sind. Mechanisches Recycling sollte dort Vorrang haben, wo es mit geringerem Energieeinsatz auskommt. Lösungsmittelverfahren und Depolymerisation ergänzen diese Route für komplexere Materialien. Für die Industrie folgt daraus eine pragmatische Reihenfolge: Erst Materialkomplexität reduzieren, dann Datenqualität erhöhen, anschließend die jeweils passendste Recyclingtechnologie einsetzen. So wird aus Design for Recycling ein belastbares Betriebssystem und kein Etikett.
Wege aus der Mischgewebefalle durch technische und regulatorische Konvergenz
Ohne industrielle Trennverfahren für Polybaumwolle bleibt textile Kreislaufwirtschaft auf ausgewählte Nischen begrenzt. Mechanisches Reißen kann wertvolle Materialien länger im Umlauf halten, erzeugt aber häufig Downcycling. Chemische Depolymerisation kann höhere Reinheiten und neue Fasern ermöglichen, benötigt jedoch kapitalintensive Anlagen, konstante Stoffströme und anspruchsvolle Reinigung. Bis Ende des Jahrzehnts wird der Flaschenhals daher nur auflösbar sein, wenn Materialdesign, Sortierung, Reaktionstechnik und Abnahme gleichzeitig entwickelt werden.
Die realistische Perspektive ist kein plötzlicher geschlossener Kreislauf, sondern eine gestufte Infrastruktur. Beschaffung muss recyclingfähige Materialsysteme mit belastbaren Daten verlangen. Faserentwickler müssen Fremdstoffe, Mischungsverhältnisse und Prozessfenster gemeinsam bewerten. Recycler benötigen langfristige Investitionen statt kurzfristiger Pilotförderung. Gesetzgeber müssen EPR, digitale Produktpässe und technische Mindeststandards so gestalten, dass hochwertige Systeme wirtschaftlich belohnt werden. Erst diese Konvergenz bringt Struktur in das Polybaumwollchaos und macht aus zirkulären Versprechen überprüfbare industrielle Leistung.

